Inspection de la qualité de la production QC
Rapport d'inspection des paramètres de performances électriques des enroulements de stator
1. Objectif de l'inspection
Pendant le processus d'enroulement du stator, les paramètres de performances électriques du stator (résistance et inductance) sont testés pour garantir qu'ils répondent aux exigences de conception. Des tests précis à l'aide d'un pont numérique RC garantissent un fonctionnement stable du moteur, empêchent les vibrations électromagnétiques causées par des anomalies de paramètres et améliorent la qualité et les performances du produit.
2. Équipement d'inspection
Un pont numérique RC calibré doté de capacités de mesure de haute précision est utilisé pour obtenir avec précision les paramètres de résistance et d'inductance du stator afin de répondre aux exigences d'inspection.
3. Processus d'inspection
● Préparation : Connectez le stator bobiné aux bornes de test du pont numérique RC conformément aux spécifications, en garantissant des connexions sécurisées et un bon contact. Vérifiez l'environnement de test (tel que la température et l'humidité) pour éviter que les facteurs environnementaux n'interfèrent avec les résultats de mesure.
● Test des paramètres : faites fonctionner le pont numérique RC, sélectionnez le mode de test correspondant (mesure de résistance ou d'inductance), démarrez le programme de test, puis lisez et enregistrez les valeurs de résistance et d'inductance du stator.
● Comparaison et vérification : comparez les paramètres de test avec les valeurs standard de résistance et d'inductance spécifiées dans les dessins de conception pour déterminer si elles se situent dans la plage de tolérance autorisée.
4. Résultats des tests
Rapport de test du stator Hi-Pot
1. Objectif du test
Un test Hi-Pot est effectué pendant la production du stator. Une tension de 1800 V (300 V au-dessus de la norme) est appliquée à l'aide d'un testeur hipot. La durée du test est contrôlée à 5 secondes, le courant est ≤5 mA et aucun arc ne se produit. Cela vérifie les performances d'isolation du stator, garantit un fonctionnement du moteur sans fuite et améliore la sécurité et la fiabilité du produit.
2. Équipement d'essai
Un testeur hipot calibré est utilisé, qui délivre avec précision la tension réglée, surveille le courant en temps réel et dispose d'une détection d'arc, répondant aux exigences de haute précision et de haute fiabilité des tests hipot du stator.
3. Procédure d'essai
● Préparation : Connectez le stator aux électrodes du testeur hipot comme spécifié, en garantissant des connexions sécurisées et un bon contact. Nettoyez la zone de test, gardez-la sèche, exempte de débris conducteurs et évitez les interférences environnementales.
● Paramètres des paramètres : réglez le testeur hipot sur une tension de test de 1 800 V, une durée de test de 5 secondes et un seuil de courant de 5 mA. Activez la fonction de détection d’arc. Après avoir confirmé que les paramètres sont corrects, démarrez le test.
● Exécution du test : le testeur augmente automatiquement la tension à 1 800 V et la maintient pendant 5 secondes, tout en surveillant simultanément le courant et les arcs. Pendant le test, la tension de sortie est restée stable à 1 800 V, le courant n'a pas dépassé 5 mA et aucun arc ne s'est produit (des données de courant spécifiques ont été enregistrées en fonction des conditions réelles).
● Vérification des résultats : si aucune coupure de tension, courant dépassant la limite ou arc électrique ne s'est produit pendant tout le test, le test est considéré comme réussi ; sinon, il est considéré comme un échec.
Rapport de test de résistance à la terre de l'ensemble de l'appareil
1. Objectif du test
Ce test est effectué sur l'ensemble de l'appareil. En appliquant un courant de 25 A, la valeur de la résistance de terre est vérifiée pour voir si elle est inférieure à 90 milliohms. Cela garantit la fiabilité de l'ensemble du système de mise à la terre de l'appareil, évite les risques de fuite et améliore la sécurité électrique du produit.
2. Équipement d'essai
Le testeur de résistance de terre RK2678XM est utilisé. Il dispose de capacités précises de sortie de courant et de mesure de résistance. Il peut produire de manière stable un courant de test de 25 A et obtenir avec précision les valeurs de résistance à la terre, répondant ainsi aux exigences de test.
3. Procédure d'essai
● Préparation : connectez la borne de terre de l'ensemble de l'appareil à l'interface correspondante du testeur, en garantissant une connexion sécurisée et un bon contact. Vérifiez l'environnement de test pour vous assurer qu'il n'y a pas de facteurs d'interférence.
● Paramètres des paramètres : sur le testeur RK2678XM, réglez le courant de test sur 25 A et la minuterie sur 3,0 s (comme indiqué par l'instrument), puis démarrez le test.
● Exécution du test : le testeur produit automatiquement un courant de 25 A pendant 3 secondes, mesure et affiche simultanément la valeur de la résistance à la terre et enregistre les données du test (la valeur réelle de la résistance du test doit être complétée en fonction du résultat).
● Détermination du résultat : comparez la valeur de résistance du test avec la norme (moins de 90 milliohms) pour déterminer si le test est acceptable.
Rapport de test de courant de fuite d'appareil de classe 1
1. Objectif du test
Les tests de courant de fuite sont effectués sur les appareils de classe 1 (produits qui reposent sur une isolation de base et une mise à la terre pour la protection). Sur la base des normes de sécurité pertinentes (telles que la série GB 4706/IEC 60335), des instruments professionnels sont utilisés pour mesurer les valeurs de courant de fuite afin de garantir qu'elles se situent dans les limites standard (généralement pas plus de 0,75 mA en fonctionnement normal). Cela garantit la sécurité électrique du produit et atténue les risques de fuite.
2. Équipement d'essai
Un testeur de courant de fuite (modèle d'instrument spécifique à préciser) est utilisé. Il offre une mesure précise du courant et une sortie de tension stable, simulant les conditions de tension nominale et répondant aux exigences des tests de courant de fuite des appareils de classe 1.
3. Procédure d'essai
● Connexion de l'équipement : connectez l'appareil de classe 1 testé conformément aux spécifications de l'instrument. Assurez-vous que les bornes de terre et d'alimentation sont fermement en contact avec les connecteurs correspondants du testeur et vérifiez que le câblage est correct.
● Configuration des paramètres : sur le testeur, réglez la tension de test sur la tension nominale du produit (ou 1,06 fois la tension nominale, selon la norme) et démarrez le test de courant de fuite.
● Exécution des tests : le testeur applique automatiquement une tension, simulant les conditions de fonctionnement de l'appareil, collectant et affichant les données de courant de fuite en temps réel. Les valeurs de courant de fuite maximales et stables sont enregistrées pendant le test (les données de test réelles devront être complétées en fonction des résultats. Par exemple, pendant le test, le courant de fuite s'est stabilisé à 0,3 mA, nettement inférieur à la norme de 0,75 mA).
● Détermination des résultats : comparez les données de test avec la norme de courant de fuite de classe 1 (≤0,75 mA pour un fonctionnement normal) pour déterminer la conformité.
Rapport de test de vitesse du moteur
1. Objectif du test
Un testeur de stroboscope LED de haute précision, qui ne nécessite aucun échauffement, est utilisé pour tester la vitesse du moteur à chaque vitesse afin de garantir qu'elle correspond précisément aux exigences de conception et que l'écart de vitesse est contrôlé à 1 tr/min maximum. Cela garantit des performances stables du moteur et soutient la fiabilité globale de l’équipement.
3. Équipement d'essai
Un testeur de stroboscope LED de haute précision, qui ne nécessite aucun échauffement, capture rapidement et précisément les informations sur la vitesse du moteur, présentant clairement l'état de fonctionnement du moteur à différents rapports et répondant aux exigences de mesure de vitesse de haute précision.
3. Procédure d'essai
● Préparation de l'équipement : placez le moteur de manière stable sur le banc d'essai, en veillant à l'absence de secousses ou de mouvements. Allumez le testeur de stroboscope LED et calibrez les paramètres de l'instrument pour garantir la précision du test.
● Test d'engrenage : ajustez le moteur à chaque engrenage conçu dans l'ordre. Une fois que le moteur fonctionne de manière stable, allumez le testeur stroboscope LED et dirigez-le vers les composants rotatifs du moteur (tels que l'arbre, la roue, etc.). À l'aide de l'effet de synchronisation du stroboscope, lisez et enregistrez la valeur de vitesse pour l'engrenage correspondant.
● Comparaison des données : comparez la vitesse réelle de chaque engrenage avec la vitesse de conception, une par une, pour déterminer si l'écart se situe dans la plage ne dépassant pas 1 tour.
Rapport de test d'équilibrage automatique du rotor
1. Objectif du test
L'équilibrage automatique du rotor est effectué selon la norme G2.5, contrôlant l'écart de masse unilatéral dans les 350 mg. L'utilisation d'un équipement d'équilibrage dynamique professionnel de haute précision garantit un fonctionnement fluide du moteur et améliore les performances et la stabilité globales du moteur.
2. Équipement d'essai
Un équipement d'équilibrage dynamique professionnel de haute précision, équipé de capacités précises de détection de masse et d'analyse des écarts, réalise efficacement les tests d'équilibrage dynamique du rotor, répondant aux exigences strictes de la norme G2.5.
3. Processus de test
● Serrage du rotor : Le rotor à tester est fermement fixé à la position de travail de l'instrument d'équilibrage dynamique à l'aide d'un outillage spécialisé. Assurez-vous d'une pince sécurisée et que la coaxialité répond aux exigences des tests pour éviter que les erreurs de serrage n'affectent les résultats des tests.
● Réglage des paramètres : dans l'instrument de test, définissez le seuil de contrôle de masse unilatéral à 350 mg conformément à la norme G2.5 et aux spécifications du rotor. Confirmez les paramètres tels que la vitesse de test et la fréquence d'acquisition, et démarrez le programme de test.
● Opération de test : l'instrument entraîne le rotor, collecte des données de vibration et des informations sur la répartition de la masse en temps réel, et analyse et calcule automatiquement l'écart de masse unilatéral. Pendant le test, l'écran de l'instrument affiche la courbe des données et l'état en temps réel. Par exemple, dans ce test, le résultat final affichait « OK », indiquant que l'écart de masse est inférieur à 350 mg (des données spécifiques peuvent être complétées si nécessaire).
● Vérification des résultats : si le test montre un écart de masse d'un seul côté de ≤ 350 mg, le test d'équilibrage dynamique du rotor est considéré comme réussi. Dans le cas contraire, cela est considéré comme insatisfaisant et nécessite une correction du rotor et un nouveau test.
Inspection des matériaux entrants
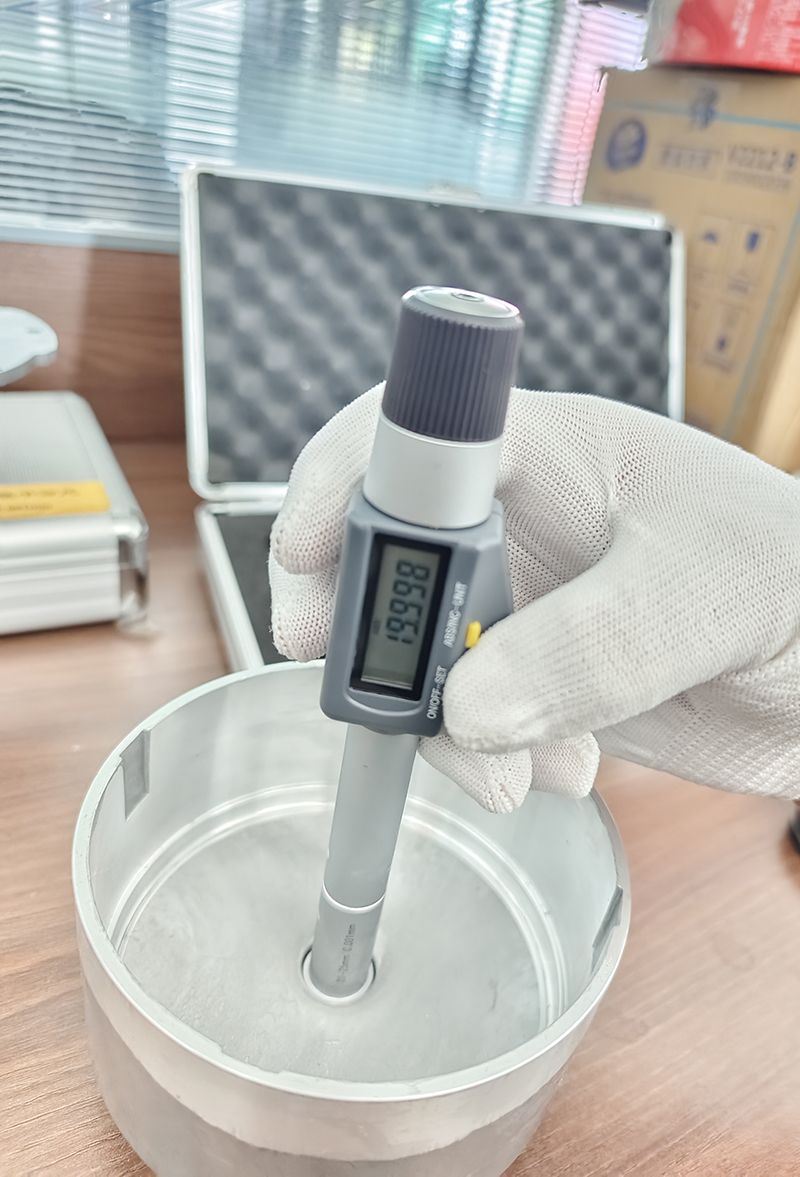
Rapport d'inspection des dimensions du rotor du moteur
1. Objectif de l'inspection
Inspectez les dimensions clés de la bague extérieure du rotor du moteur (telles que le diamètre du trou de l'arbre et le diamètre de montage de l'anneau magnétique) pour vous assurer que chaque dimension se situe dans une tolérance de 2 microns. Cela minimise les vibrations et garantit une force de rotation du champ magnétique uniforme pendant la rotation du rotor.
2. Équipement d'inspection
Un micromètre numérique doté de capacités de mesure de haute précision est utilisé. L'étalonnage est effectué avant la mesure pour garantir l'exactitude des données.
3. Procédure de contrôle
En portant des gants de protection, retirez le composant du rotor du moteur à inspecter et placez-le de manière stable sur la table d'inspection.
Utilisez le micromètre numérique en l'alignant avec le diamètre du trou de l'arbre, le diamètre de montage de l'anneau magnétique et d'autres points d'inspection. Mesurez lentement en profondeur, lisez et enregistrez les données. Par exemple, le diamètre du trou d'arbre affiché dans cette mesure est de 19,998 mm (il s'agit de données d'échantillon ; les données d'inspection complètes réelles doivent être utilisées).
Répétez les mesures à différents endroits pour garantir la cohérence des données et comparez les dimensions spécifiées dans le dessin avec la tolérance de 2 microns.
4 résultats des tests
Les tests ont révélé que toutes les dimensions clés de la bague extérieure du rotor du moteur (telles que le diamètre du trou d'arbre et le diamètre de montage de l'anneau magnétique, qui sont soumis à une vérification supplémentaire) se situaient dans une tolérance de 2 microns, répondant ainsi aux exigences dimensionnelles du dessin. Cela garantit une vibration minimale du rotor et une force de rotation du champ magnétique uniforme pendant la rotation du rotor.
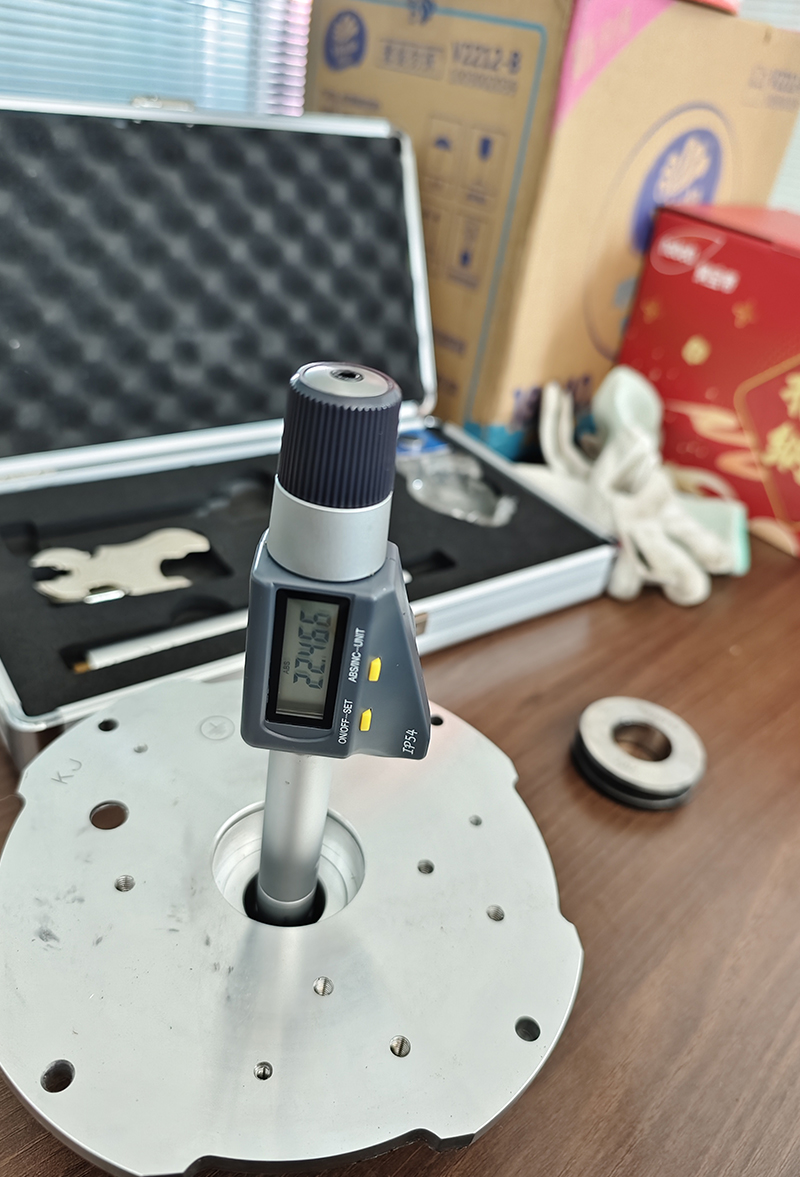
Inspection des pièces du moteur (boîtier arrière) à la réception des matériaux
1. Objectif de l'inspection
Conformément aux exigences du dessin, le boîtier arrière du moteur est inspecté tel que reçu. Les dimensions clés sont mesurées et vérifiées avec précision pour garantir la stabilité après l'installation.
2. Équipement d'inspection
Un micromètre interne (Modèle : ES-1) est utilisé. Cet équipement a été calibré avant l'inspection pour garantir que sa précision de mesure répond aux exigences d'inspection.
3. Processus d'inspection
Inspection de l'apparence : une inspection préliminaire du boîtier arrière du moteur est effectuée pour confirmer qu'il n'y a aucun défaut de surface visible tel que des fissures, des trous d'épingle ou une déformation, et qu'il n'y a aucun problème esthétique qui pourrait affecter les mesures dimensionnelles ultérieures ou l'assemblage du moteur.
Mesure dimensionnelle
Placez solidement le boîtier arrière du moteur sur un établi d'inspection propre et plat pour éviter tout mouvement ou secousse pendant le processus de mesure.
Selon les exigences dimensionnelles indiquées sur le dessin, un micromètre interne est utilisé pour mesurer les dimensions clés du boîtier arrière, notamment le diamètre intérieur, le diamètre du trou et la largeur de la fente. Par exemple, lorsque vous mesurez un diamètre intérieur spécifique, insérez lentement le micromètre intérieur dans le trou et faites-le tourner doucement pour garantir un contact complet et un positionnement correct de la pointe de mesure. Une fois la lecture stabilisée, lisez et enregistrez les données. Cette fois, la mesure du diamètre intérieur indique 26,071 mm (exemple de données ; les mesures réelles doivent être enregistrées en détail en fonction de circonstances spécifiques).
Pour chaque dimension critique, effectuez au moins trois mesures à différents endroits afin de minimiser les erreurs de mesure. Après chaque mesure, enregistrez soigneusement les données de mesure.
4. Résultats de l'inspection
Comparaison des dimensions : comparez les dimensions mesurées avec les dimensions spécifiées dans le dessin et calculez l'écart dimensionnel. Après inspection, les écarts pour chaque dimension critique se situent dans la plage de tolérance inférieure à 2 mm, répondant aux exigences du dessin.
Conclusion générale : sur la base de l'inspection visuelle et de la mesure dimensionnelle du boîtier arrière du moteur, ce lot de matériaux entrants pour le boîtier arrière du moteur répond aux exigences de précision dimensionnelle et peut garantir la stabilité opérationnelle du moteur après l'installation. Ce lot de matériaux de boîtier arrière de moteur entrant a été jugé qualifié.
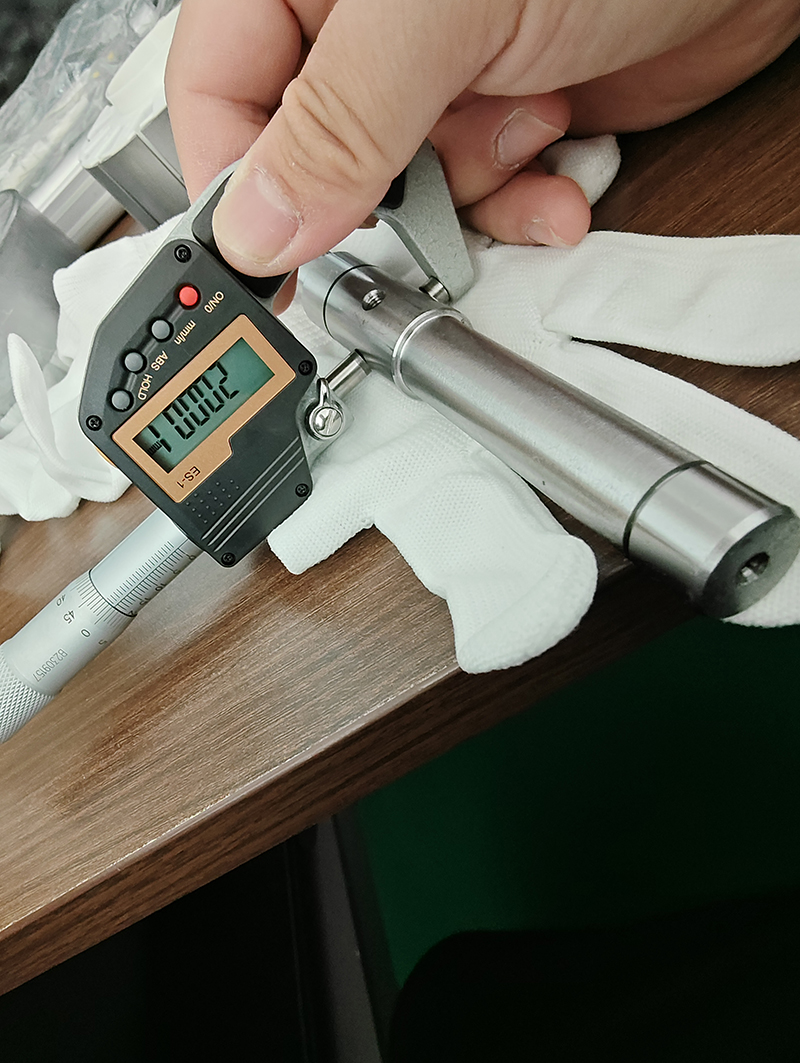
Rapport d'inspection par échantillonnage QC des matériaux entrants sur l'arbre du moteur
1. Objectif de l'inspection
Les arbres du moteur entrant sont échantillonnés pour inspection. Les dimensions clés (position du roulement et longueur) sont mesurées pour garantir que les tolérances répondent aux normes (position du roulement ≤ 0,003 mm, longueur ≤ 0,3 mm) afin de garantir un fonctionnement stable du moteur. L’arbre du moteur étant un composant essentiel, la précision dimensionnelle a un impact significatif sur les performances.
2. Équipement d'inspection
Des micromètres extérieurs et des pieds à coulisse calibrés sont utilisés pour une mesure précise des dimensions de l'arbre. La précision de l'équipement répond aux exigences d'inspection.
3. Processus d'inspection
Sélection d'échantillonnage : sélectionnez au hasard des échantillons du lot entrant d'arbres de moteur selon [règles d'échantillonnage spécifiques, telles que GB2828] pour garantir la représentativité.
Mesure des dimensions
Dimensions de la position du roulement : utilisez un micromètre extérieur pour ajuster délicatement l'emplacement d'installation du roulement de l'arbre moteur. Mesurez plusieurs sections de l'arbre du moteur, enregistrez les données, calculez les tolérances et vérifiez les tolérances ≤ 0,003 mm.
Longueur : utilisez un pied à coulisse pour mesurer la longueur de l'arbre du moteur aux deux extrémités et au milieu, en prenant la moyenne des valeurs et en déterminant si l'erreur est ≤ 0,3 mm.
Enregistrement et analyse des données : enregistrez les données de mesure en détail, comparez-les à la plage d'erreur standard et analysez la conformité dimensionnelle de l'échantillon.
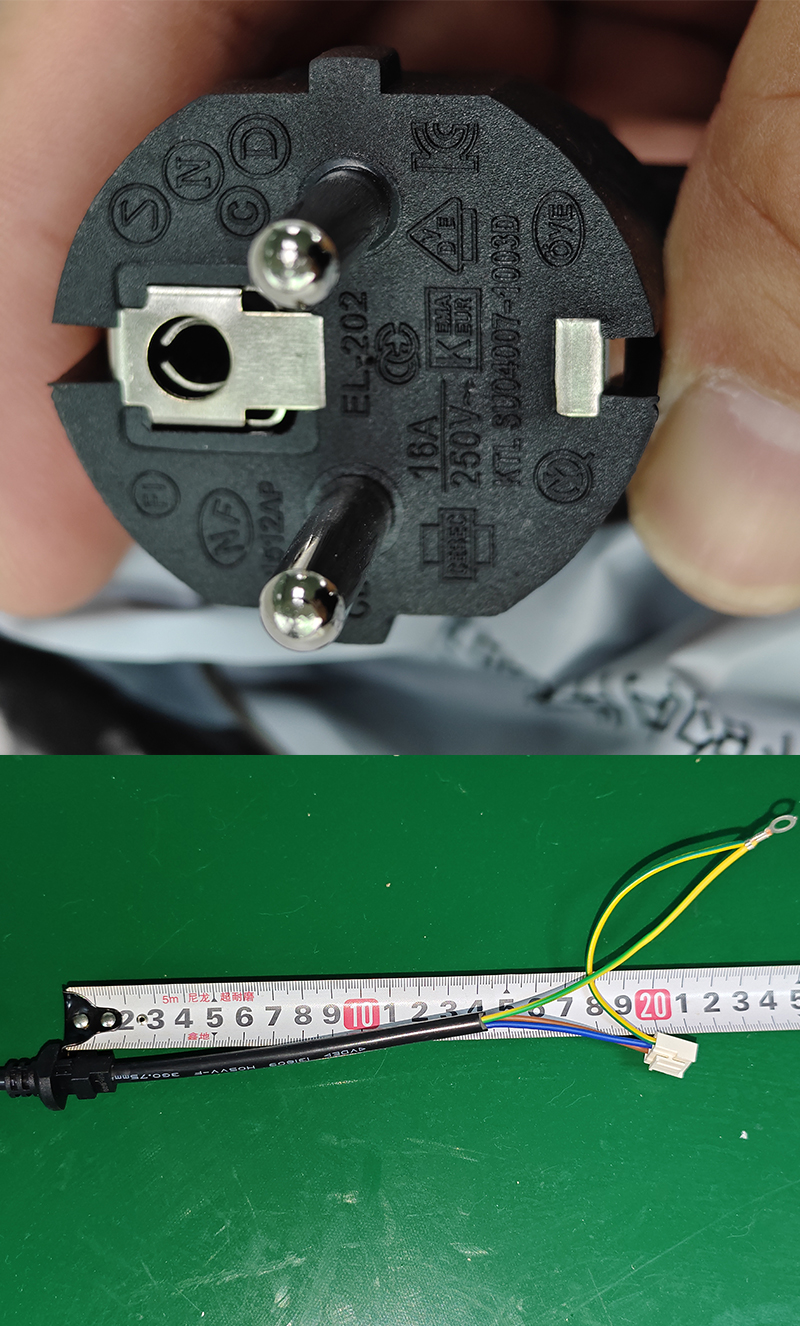
Rapport d'inspection des matériaux entrants du cordon d'alimentation
1. Objectif de l'inspection
Les cordons d'alimentation entrants sont minutieusement inspectés, couvrant les dimensions (longueur du cordon, diamètre et épaisseur de la gaine) et le contenu imprimé (cordon et fiche) pour garantir que le modèle est conforme aux règles de sécurité et répond aux exigences de certification de sécurité du marché local du client, garantissant ainsi la conformité et la qualité du produit.
2. Équipement d'inspection
Une règle et un pied à coulisse calibrés (affichage numérique) sont utilisés pour une mesure dimensionnelle précise. L'inspection visuelle du contenu imprimé est facilitée par une source de lumière standard et une documentation de sécurité.
3. Processus d'inspection
(I) Mesure des dimensions
Longueur du cordon : placez une règle le long de l’axe du cordon d’alimentation et mesurez la longueur effective du cordon. Enregistrez les données et vérifiez la cohérence avec la valeur conçue.
Diamètre du cordon : utilisez un pied à coulisse pour mesurer le diamètre du cordon à différents endroits. Faites la moyenne des valeurs mesurées plusieurs fois pour déterminer si le cordon répond aux tolérances des spécifications.
Épaisseur de la coque : appuyez soigneusement l'étrier contre la surface extérieure du cordon pour mesurer et calculer l'épaisseur afin de garantir le respect des règles d'isolation et de sécurité.
(2) Inspection de l'impression
Impression de la ligne : sous suffisamment de lumière, inspectez visuellement le numéro de modèle, les spécifications et autres informations imprimées sur la surface de la ligne pour vérifier la conformité aux règles de sécurité. Vérifiez la clarté et l’exhaustivité de l’impression.
Impression de la fiche : respectez le numéro de modèle, les marques de certification et les autres informations imprimées sur la surface de la fiche. Sur la base de la documentation de sécurité, confirmez la conformité avec les spécifications de modèle et de marquage spécifiées par la certification de sécurité du marché local du client.
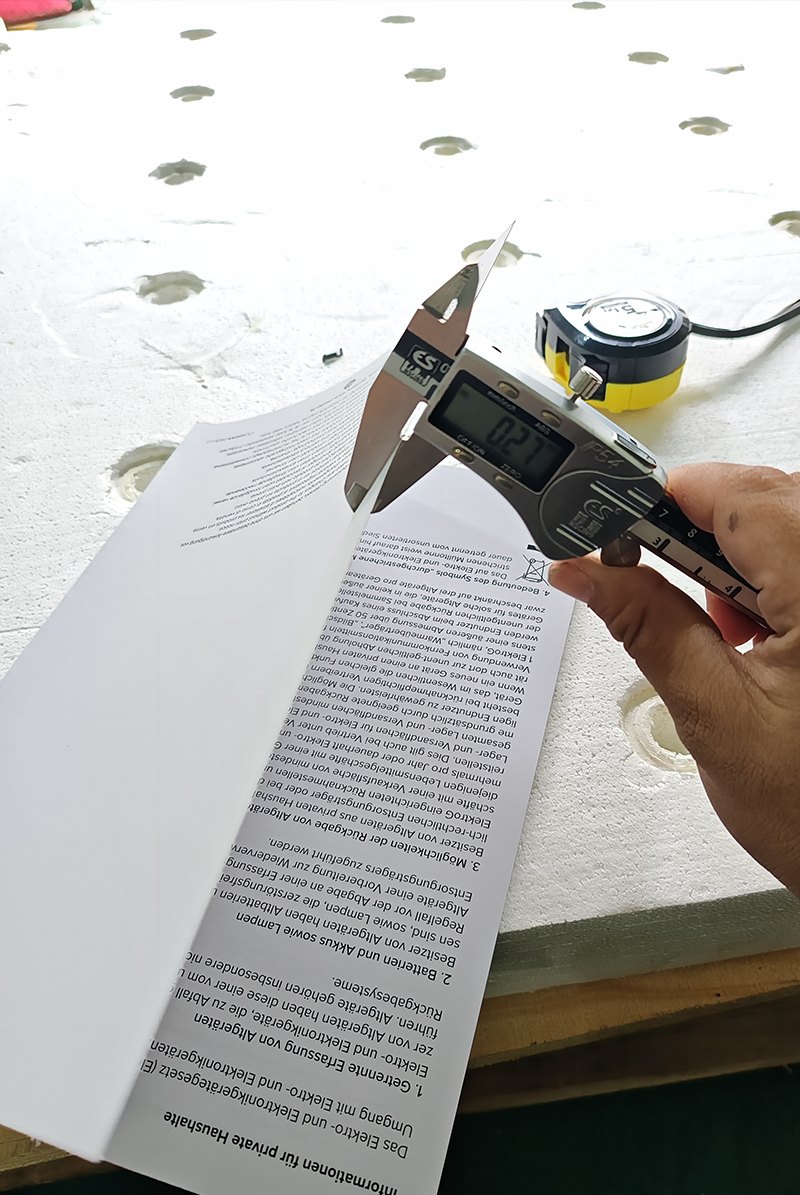
Manuel d'instructions pour l'inspection des matières entrantes
Éléments de test et résultats
(1) Détection d'erreur d'impression de contenu
Le contenu du manuel a été vérifié page par page et paragraphe par paragraphe. Aucune faute d’orthographe, erreur de logique de phrase, omission d’informations ou autre erreur d’impression n’a été trouvée. Le contenu était précis et complet.
(2) Détection de la clarté du contenu
En observant sous la lumière naturelle et des sources de lumière auxiliaires, le texte et les motifs du manuel ont été imprimés clairement, l'encre a été répartie uniformément et il n'y a eu aucun flou, image fantôme, décoloration et autres problèmes affectant la lecture, répondant ainsi aux exigences normales de lecture.
(3) Détection de matériaux
À l'aide de [méthodes d'identification de matériaux spécifiques, telles que la méthode de combustion, la détection des instruments d'analyse des composants, etc., qui doivent être combinées avec les conditions réelles], le matériau papier utilisé dans le manuel a été testé pour confirmer que son matériau est conforme au [nom du matériau requis par le client] requis par le client et que les propriétés physiques du papier telles que l'épaisseur et la ténacité répondent aux normes. L'épaisseur du papier a été mesurée avec un pied à coulisse [les données de mesure spécifiques, telles que cette mesure indiquent 0,27 mm, combinées aux exigences du client pour déterminer si elles répondent à la norme], qui se situe dans la plage de paramètres de matériau requise par le client.
(4) Inspection dimensionnelle : utilisez des pieds à coulisse, des rubans à mesurer ou d'autres outils pour mesurer les dimensions du manuel d'instructions, y compris la longueur, la largeur et l'épaisseur. Après la mesure, comparez les dimensions de chaque côté du manuel d'instructions (données de mesure spécifiques) avec les dimensions requises par le client (dimensions requises par le client). Si les écarts se situent dans les tolérances admissibles, les dimensions sont considérées comme acceptables.
Rapport d'inspection des matériaux entrants pour les composants structurels complets de la machine
1. Objectif de l'inspection
L'inspection des matériaux entrants est effectuée sur d'autres composants structurels de la machine complète (tels que les connecteurs de moteur supérieurs et inférieurs, les supports de ventilateur mural, etc.). Les dimensions sont mesurées selon les dessins et les erreurs dimensionnelles sont contrôlées (erreur dimensionnelle maximale ≤ 2,5 mm, erreur dimensionnelle minimale ≤ 1 mm) pour garantir une installation correcte de la machine complète et améliorer la durabilité du produit.
2. Équipement d'inspection
Utilisez des règles et des pieds à coulisse calibrés (tels que des pieds à coulisse numériques) pour garantir que la précision des mesures répond aux exigences d'inspection.
3. Processus d'inspection
Inspection préliminaire de l'apparence : Inspectez la surface des composants pour confirmer l'absence de déformation, de fissures, de bavures et d'autres défauts esthétiques qui pourraient affecter l'assemblage et les performances.
Mesure des dimensions : sur la base des dessins, utilisez une règle et un pied à coulisse pour mesurer chaque dimension (au moins trois fois) des connecteurs du moteur, des supports de ventilateur mural et d'autres composants plusieurs fois à différents endroits, en enregistrant les données. Par exemple, pour les connecteurs moteur, mesurer le diamètre du tuyau et les dimensions des cosses de raccordement ; pour les supports de ventilateur mural, mesurez la longueur du cadre et l’espacement des trous de montage.
Détermination des erreurs : comparez les dimensions mesurées avec les exigences du dessin pour déterminer si l'erreur dépasse la plage (erreur de dimension la plus grande ≤ 2,5 mm, erreur de dimension la plus petite ≤ 1 mm).
Inspection à réception des supports de ventilateurs muraux
Inspection des connecteurs supérieurs et inférieurs du moteur
Composants complets de la machine (inspection de la couverture grillagée)


